


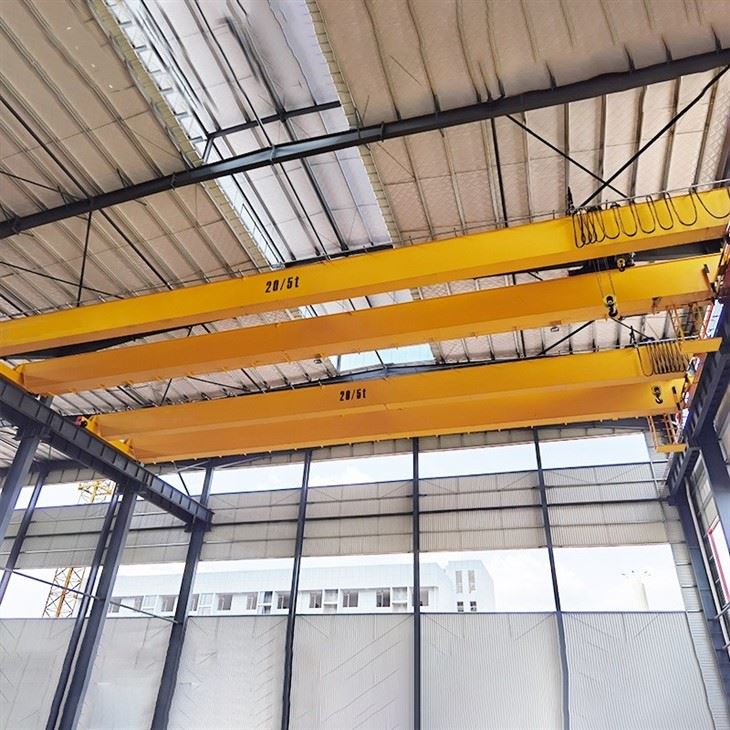


40T двобалочний мостовий кран
Опис продукції
40-тонний (40 000 кг / 88 000 фунтів) двобалочний мостовий кран — це тип EOT (електричного мостового крана), де підйомний візок рухається на вершині двох паралельних мостових балок. Ці балки підтримуються кінцевими візками, які рухаються вздовж балок злітно-посадкової смуги, встановлених на колонах будівлі або окремо стоячих опорах.
Порівняння: QE з іншими мостовими кранами
| Особливість | Тип QE (стандартний електричний) | Тип QL (Light Duty) | Тип контролю якості (суворий режим роботи) |
|---|---|---|---|
| Робочий цикл | M3/M4 (середній/важкий) | M2/M3 (легкий/середній) | M6/M7 (важкий/дуже важкий) |
| Типове використання | Загальне виробництво, склади | Майстерні, монтаж світла | Сталеплавильні заводи, ливарні заводи |
| Операція | Електричний | Електричний або ручний | Електричний |
| Міцність | Стандарт Індастріал | Легкий-обов’язок | Для важких-навантажень |
висновок:TheМостовий кран QEє основою незліченних промислових об’єктів. Його електрична робота, стандартна -конструкція та різноманітні параметри конфігурації роблять його практичним, ефективним і надійним вибором для більшості завдань із транспортування матеріалів, які потребують не лише випадкового легкого підйому. Це ідеальне-рішення для підприємств, які прагнуть підвищити продуктивність за допомогою надійної та-рентабельної системи підйому.
Основні компоненти: підшипник, коробка передач, двигун, насос
Місце походження: Хенань, Китай
Гарантія: 1 рік
Вага (кг): 4000 кг
Перевірка-відео: надається
Звіт про випробування обладнання: надається
Конструкція: Подвійна балка
Ефективність: висока ефективність
Робоча швидкість: висока швидкість роботи
Стабільність: функція анти{0}}розгойдування
Колір: необов'язковий
Джерело живлення: 110 В/220 В/230 В/380 В/440 В, індивідуальне
Проліт:7,5-31,5м

Зображення та компоненти
1. Конструкція мосту
Це основний{0}}несучий каркас.
Основні балки (2):Основні поздовжні балки, як правило, коробчатого-перетину для важких-застосувань, таких як 40T. Для міцності і жорсткості вони зварені.
Кінцеві вантажівки (2):Розташовані на кожному кінці мосту, вони містять колеса, приводи та точки з’єднання з балками.
 |
 |
Гальма:Встановлюється на приводні двигуни для зупинки руху мосту.
Редуктори/Коробки передач:Знизьте швидкість двигуна до відповідної швидкості колеса.
Колеса (4 або 8):Ковані сталеві колеса, які їздять по рейках злітної смуги. 40-тонний кран часто має 4-колісні візки, але може використовувати 8 (по два на кут) для дуже великої вантажопідйомності або прольоту.
 |
 |
Система приводу моста:Приводить в дію поздовжній хід (рух крана).
Привідні двигуни (2):Один двигун на вантажівку, синхронізований для прямолінійного руху.

2. Підйомний візок
Агрегат, який несе підйомник і переміщується поперечно по балках мосту.
Рама візка:Жорстка сталева рама з колесами, яка рухається по рейках, встановлених у верхній частині балок мосту.
Система приводу візка:
Привідний двигун:Сила поперечного ходу (переміщення візка).
Редуктор/Коробка передач:Подібно до мостового приводу.
Колеса:Зазвичай 4 або більше, що проходять по балках мосту.
Головний підйомний пристрій:Механізм підйому сердечника.
Підйомний двигун:Двигун змінного струму високої-потужності зі спеціальним гальмом підйому (часто безпечним-дисковим гальмом).
Підйомний редуктор/редуктор:Редуктор із високим-відношенням для перетворення швидкості двигуна на потужне обертання барабана.
Барабан:Великий сталевий циліндр, на який намотаний трос. Канавки для правильної відстані між мотузками.
Канат:Багатожильна, високоякісна-сталь, розмір 40T+ із високим коефіцієнтом безпеки (наприклад, мінімум 6:1).
Гаковий блок:Вузол, який підключається до навантаження. Для 40T це aблок із кількома-шкивами(наприклад, 4 або 5 пучків), щоб зменшити навантаження на мотузкуривання. Включає міцний-гак із кованої сталі із запобіжною засувкою.
Допоміжний підйомник (опціональний, але поширений для 40T):Менший, швидший підйомник (наприклад, вантажопідйомністю 5 т або 10 т), встановлений на той самий візок для менших вантажів, що підвищує універсальність.

3. Система злітно-посадкової смуги
Стаціонарна інфраструктура.
Балки злітно-посадкової смуги:Як правило, міцні сталеві -балки або коробчаті балки, прикріплені до колон будівлі або спеціальної опорної конструкції.
Рейки злітно-посадкової смуги:Стандартні кранові рейки (наприклад, A120, профіль QU100), надійно закріплені на балках злітно-посадкової смуги.
Кінцеві зупинки залізниці:Фізичні буфери на обох кінцях злітно-посадкової смуги для запобігання-перельоту.
Системи провідників:Подайте живлення рухомому крану.
Основний фідер:Для приводу мосту. Може бутиФестонна система(кабельні візки на двотавровій балці) абоЗакрита провідна шина(ізольовані решітки в корпусі).
Візок годівниці:Постачає підйомний візок, часто використовуючи aФестонабоКабельна котушка.


4. Електричні та контрольні системи
Основне джерело живлення:Живлення змінного струму з високою-силою струму (наприклад, 415 В/3 фази/50 Гц або 480 В/3 фази/60 Гц) черезГоловний вимикачабоАвтоматичний вимикачна мосту.
Кабіна управління/кабіна (опціонально):На мосту підвішена кабіна оператора. Загальний для важких-навантажень, частого-використання 40-тонних кранів.
Підвісна станція (альтернатива):Ручна або підлогова-кнопкова-станція для наземного керування за допомогою низько-кабелю керування.
Радіо дистанційне керування (поширений сучасний вибір):Дозволяє бездротову роботу з підлоги, забезпечуючи оператору мобільність і найкращу точку огляду.
Панель керування/корпус:Містить контактори, частотно-регулювальні приводи (ЧРП - необхідні для плавного, контрольованого прискорення та точного переміщення вантажу на 40-тонному крані), ПЛК (програмований логічний контролер) і пристрої захисту від перевантаження.
Кінцеві вимикачі:
Верхня/нижня межа підйому:Автоматично відключає живлення на верхньому та нижньому безпечних межах.
Обмеження проїзду мостом і тролейбусом:Запобігає зіткненню крана або візка з кінцевими упорами.
Анемометр (якщо на вулиці):Датчик швидкості вітру, який сигналізує та вимикає роботу крана при сильному вітрі.

5. Компоненти безпеки (критичні для 40T)
Обмежувач перевантаження: A обов'язкові та критичніпристрій, який вимірює фактичне навантаження на гак і запобігає підйому понад 105-110% номінальної вантажопідйомності (40T).
Системи проти-зіткнення:Датчики для запобігання зіткненням кількох кранів на одній злітно-посадковій смузі.
Пристрої попередження:Проблисковий маячок і звукова сигналізація (сигнал/дзвінок).
Кнопки аварійної зупинки:Розташований у кількох доступних точках.
Прогулянкові платформи та драбини:Для безпечного огляду та обслуговування доступу вздовж мосту та до візка.
Вогнестійкі рідини:У гідравлічних системах (якщо застосовно для гальм чи інших функцій).

Ескіз

Основні технічні

Переваги
Основні переваги (порівняно з однобалочними кранами)
Вища вантажопідйомність і краще для важких навантажень:Подвійні мостові балки розподіляють навантаження більш рівномірно, що робить вантажопідйомність 40 т відправною точкою для міцних подвійних балок. Вони за своєю суттю створені для суворого обслуговування та частого використання.
Більша висота гака/підйом:Підйомний візок рухаєтьсязверхубалок, а не під ними. Ця конструкція максимізує критичну відстань між гаком і злітно-посадковою смугою крана, дозволяючи піднімати вантажі вище в будівлі-, використовуючи всю висоту вашої споруди.
Можливість більшого діапазону:Подвійні балки набагато жорсткіші, що дозволяє їм охоплювати більші відстані між злітно-посадковими смугами (часто 30+ метрів/100+ футів) без надмірного прогину (провисання). Це важливо для покриття широких цехів або складів.
Покращений підхід до гачка:Візок може рухатися збоку-в-бік (перехресний хід) до самих кінців балок. У поєднанні з довгим ходом усього крана це дозволяє гаку дістатися майже до кожного куточка поверху будівлі, мінімізуючи «мертві» зони.
Вагові візки та підйомники:Призначений для розміщення більших, потужніших моторизованих візків і підйомників. Це дозволяє:
Допоміжні підйомники:Легко додати менший вторинний підйомник (наприклад, 5T або 10T) для частих легких підйомів.
Спеціальне підйомне обладнання:Інтеграція грейферів, магнітів або вакуумних підйомників більш проста.
Експлуатаційні та продуктивні переваги
Вищий робочий цикл і довговічність:Побудовані з більш міцними компонентами (колеса, приводи, гальма), вони призначені дляВід класу C (помірний) до класу F (безперервний важкий)обслуговування. Вони можуть впоратися з більшою кількістю підйомів на годину, більшим часом роботи та суворішими умовами.
Більш плавний і точний рух:Подвійні вантажівки (з кожного боку) забезпечують чудову стабільність і вирівнювання, що забезпечує більш плавний рух, менше хитання вантажу та точніше позиціонування-, що є критичним для чутливих або цінних вантажів.
Зменшене відхилення та вібрація:Коробчаста балкова-конструкція забезпечує значно вищу жорсткість. Це означає менше вертикальне відхилення (провисання) під час підйому та менший бічний перекіс під час руху, що забезпечує безпечніші та більш контрольовані операції.
Покращені функції безпеки:Надійна конструкція легше вміщує передові системи безпеки, такі як:
Системи проти -зіткненнядля кількох кранів.
Захист від перевантаженняу кількох зонах.
Магнітні злітно-посадкові колекторидля більш надійної подачі електроенергії.
Доріжки та платформи для обслуговуваннявздовж балок для безпечнішого обслуговування.
Нижчі-довгострокові експлуатаційні витрати:Незважаючи на те, що початкові інвестиції вищі, ніж у однобалковий кран, довговічність, скорочення часу простою на технічне обслуговування та довший термін служби належним чином визначеного двобалкового крана призводять до нижчої загальної вартості володіння протягом 20+ років.
Гнучкість для майбутніх потреб:Часто розроблений з aЗапас потужності 10-15%.. Цей «вбудований-» запас може вмістити майбутні зміни процесу або трохи більші вантажі, не вимагаючи повністю нового крана.
застосування:
Основні сфери застосування
Крани 40T використовуються для підйому, переміщення та розміщення масивних вантажів у важких промислових умовах. Загальні програми включають:
Металургійні заводи та виробництво металу:
Обробка сирих сталевих рулонів, плит і листів.
Завантаження/вивантаження металевих заготовок і чушок.
Переміщення великих готових конструкцій і вузлів.
Обслуговування печей і прокатних станів.
Виробництво важкого машинобудування:
Збірка великих компонентів для гірничого, сільськогосподарського та будівельного обладнання.
Позиціонування великих деталей машин з ЧПК, пресів і турбін.
Транспортування важких вузлів-вздовж виробничої лінії.
Виробництво електроенергії:
Обслуговування та монтаж турбін (гідро, парові, газові).
Робота з важкими генераторами, роторами та трансформаторами.
Робота з паливом на великих електростанціях.
Суднобудування та офшор:
Переміщення великих суднових секцій (корпусних блоків, модулів двигунів).
Обробка компонентів морської платформи.
Установка важких силових установок.
Аерокосмічна:
Підйом і розміщення великих секцій фюзеляжу літака, крил і двигунів.
Робота з інструментальними пристосуваннями та пристосуваннями.
Паперові фабрики:
Встановлення та обслуговування масивних валків паперової фабрики (сушарки Yankee, прес-валки).
Робота з важкими котушками готового паперу.
Важка логістика та складування:
Завантаження/розвантаження важких контейнерів, машин і промислових товарів на великих-складських приміщеннях або вантажних терміналах.
Журавельвиробництва процедура
Фаза 1: Огляд проекту та інженерний дизайн
1.1 Перегляд контракту та специфікацій:Команда інженерів розглядає всі вимоги замовника, технічні специфікації, відповідні стандарти (ISO, FEM, CMAA, AS тощо) та умови на місці.
1.2 Конструкція та розрахунок:
Виконайте структурний аналіз і розрахунки навантажень для основних балок, кінцевих кареток і підйомних візків.
Визначте профіль балки (зазвичай це зварна коробчаста-секція для цієї потужності). Враховуйте критерії прогину (наприклад, проміжок/750 для вертикалі, проліт/1000 для горизонталі).
Виберіть розмір рейки (наприклад, QU80 або QU100) залежно від навантажень на колесо.
1.3 Механічна та електрична конструкція:
Механічні:Завершіть вибір коліс, осей, підшипників, коробок передач, муфт і барабана для троса/підйомника. Спроектуйте головний підйомник (40T) і допоміжний підйомник (якщо є, наприклад, 5T або 10T).
Електричний:Розробіть систему електроживлення (гістон або провідник), систему керування (зазвичай підвісна + кабіна), вибір двигуна, приводи змінної частоти (VFD для плавної роботи), пристрої безпеки та схеми підключення.
1.4 Документація та затвердження:Створюйте детальні виробничі креслення, опис матеріалів (BOM) і списки закупівель. Надішліть на внутрішнє затвердження або затвердження клієнта.
Етап 2: Закупівлі та вхідна перевірка
2.1 Закупівля матеріалів:Замовляйте сировину (сталевий лист, профілі, рейки), покупні комплектуючі (двигуни, гальма, коробки передач, колеса, електрокомпоненти, трос, гаки) і сторонні товари (ковані гаки, снопи).
2.2 Вхідний контроль якості (IQC):
Перевірте сертифікати матеріалів (сертифікати заводу для сталі).
Перевірте розміри та візуальну якість плит і секцій.
Перевірте придбані компоненти на відповідність специфікаціям.
Етап 3: Виготовлення основних компонентів
3.1 Виготовлення основної балки (двох балок):
Маркування та різання:ЧПУ різання сталевих листів для перегородок, фланців і діафрагм.
Під-збірка:Приваріть внутрішні діафрагми до перетинчастої пластини, щоб забезпечити стійкість до кручення.
Основна збірка:Зберіть повну коробчасту балку в спеціальному пристосуванні або зварювальному позиціонері. Використовуйте дугове зварювання під флюсом (SAW) для довгих критичних швів, щоб забезпечити високу-якісність і стабільність зварювання.
Зняття стресу:Виконайте термічну обробку (наприклад, зняття напруги від вібрації або відпал у печі), щоб мінімізувати залишкові напруги під час зварювання.
Механічна обробка:Обробіть опорну поверхню рейки та торцеві з’єднання, якщо потрібно для точності.
Огляд:Перевірка розмірів, не-руйнівний контроль (НДТ - ультразвуковий або радіографічний) критичних зварних швів.
3.2 Виготовлення кінцевої каретки (кінцевої візка):
Виготовляємо каркас із зварних секцій.
Корпуси машин для коліс і підшипники.
Зберіть колеса, осі, підшипники та приводи. Забезпечте точне вирівнювання.
3.3 Виготовлення рами візка:
Виготовте жорстку раму, яка буде нести блок(и) підйомника.
Зберіть колеса візка, осі та механізм приводу.
3.4 Виготовлення кабіни (кабіни оператора):Якщо постачається, виготовте кабіну з каркасом безпеки, вікнами, сидінням і монтажною рамою.
Етап 4: Під-складання й обробка
4.1 З’єднання балки-з-кінцевою кареткою:Прикрутіть головні балки до кінцевих кареток за допомогою-високоміцних болтів. Переконайтеся, що проміжок точний, а діагональ квадратна.
4.2 Монтаж на рейку:Обережно вирівняйте та приваріть або прикрутіть рейку злітно-посадкової смуги (наприклад, QU100) до верхнього фланця кожної основної балки. Гладко відшліфуйте зварювальні з’єднання для безперебійного ходу колеса.
4.3 Збірка підйомника та візка:
Встановіть редуктор головного підйомника, двигун, гальма, барабан, шкиви канатів і гаковий блок на раму візка.
Встановіть допоміжний підйомник, якщо він є.
Встановити привід траверси візка (двигун, редуктор, колеса).
Виконуватиавтономне-тестуванняпідйомної установки (-хід без навантаження, регулювання гальм).
Етап 5: Обробка поверхні та фарбування
5.1 Підготовка поверхні:Дробеструйна обробка (стандарт Sa 2,5) усіх структурних компонентів для видалення іржі та окалини, створюючи оптимальний профіль поверхні для зчеплення фарби.
5.2 Грунтовка:Нанесіть високоякісну-епоксидну цинко-ґрунтовку одразу після струменя, щоб запобігти корозії.
5.3 Проміжне та верхнє покриття:Нанесіть будівельні покриття та зазначені кольори остаточного верхнього покриття. Товщина фарби вимірюється відповідно до специфікації (наприклад, загальна 250 мікрон).
5.4 Маркування:Нанесіть попереджувальні етикетки, таблиці ємності та таблички з серійними номерами.
Етап 6: Електромонтаж
6.1 Встановлення кабельного лотка та системи провідників:Встановіть фестонну систему або провідники вздовж балки (балок) і мосту.
6.2 Панель і монтаж компонентів:Встановіть головну панель керування, блок опорів (якщо є), шафи VFD, кінцеві вимикачі та датчики.
6.3 Кабелі:Проведіть і закріпіть усі кабелі живлення та керування. Підключіть двигуни, гальма та всі пристрої безпеки (ACD - Анти-пристрій зіткнення, кінцеві вимикачі EOT, обмеження наближення гака, обмеження перевантаження).
6.4 Інтеграція кабіни:Встановити всі органи керування, джойстики та дисплеї в кабіні оператора.
Етап 7: Заводське складання та випробування (FAT - Factory Acceptance Test)
(Часто виконується у великій спеціальній випробувальній зоні під пробним порталом.)
7.1 Зведення:Зберіть повний кран (міст на тестовій злітно-посадковій смузі, візок на рейках).
7.2 Перевірка механічного центрування:Перевірте розташування коліс, паралельність каретки та бічні зазори.
7.3 Електричні перевірки:Опір ізоляції, цілісність і функціональне тестування всіх елементів керування та ланцюгів безпеки.
7.4 Ні-випробування навантаженням:Виконайте всі рухи (переміщення мостом, переміщення візка, підйомник) в обох напрямках, щоб перевірити напрямок, плавність і гальмування.
7.5 Тестування навантаження (критичне):
Тест статичного навантаження:Застосуйте 125% SWL (50 тонн) шляхом навантаження тестових гир. Витримати 10-15 хвилин. Перевірте постійний прогин, цілісність зварного шва та структуру.
Застосуйте 110% SWL (44 тонни) і виконайте всі робочі функції для тестування в динамічних умовах.
Виміряйте та запишітьпрогинв центрі прольоту під час статичного випробування.
7.6 Перевірка пристрою безпеки:Перевірте всі кінцеві вимикачі (EOT, верхній/нижній підйомник), захист від перевантаження, аварійну зупинку та функцію гальм.
7.7 Документація:Створіть звіт FAT з усіма даними тестування, вимірюваннями та сертифікатами для перегляду/підпису-клієнтами.
Етап 8: демонтаж, пакування та відправка
8.1 Маркування та демонтаж:Чітко позначте всі компоненти та з’єднання для легкого повторного монтажу. Розберіть на основні партії (зазвичай: дві кінцеві вагони, дві основні балки, візок у зборі, кабіна, електричні панелі та окремі елементи).
8.2 Захисна упаковка:Захистіть оброблені поверхні, лакофарбове покриття та виступаючі частини. Герметизуйте електрощити від вологи. Упакуйте дрібні деталі в ящики.
8.3 Документація для відправлення:Підготуйте остаточний пакувальний лист, посібник зі встановлення, посібники з експлуатації та обслуговування, сертифікати випробувань та документи CE/інші документи про відповідність.
8.4 Доставка:Завантаження на вантажівки/контейнери відповідно до плану доставки.
Етап 9: Зведення та введення в експлуатацію (виконується інженерами)
9.1 Перевірка сайту:Перевірте злітно-посадкову смугу (вирівнювання, рівень, колію, зупинки).
9.2 Зведення:Знову зберіть кран, використовуючи надані креслення та процедури.
9.3 Остаточне підключення та налаштування:Підключіть всю електрику, відкалібруйте пристрої безпеки та відрегулюйте гальма.
9.4 Приймальні випробування (SAT):Виконайте скорочений набір функціональних і навантажувальних випробувань, щоб перевірити правильне встановлення та роботу на злітно-посадковій смузі клієнта.
9.5 Навчання та передача:Навчіть операторів клієнтів і обслуговуючий персонал. Здайте всю документацію.

Вигляд майстерні:
Компанія встановила інтелектуальну платформу управління обладнанням, а також встановила 310 комплектів (комплектів) вантажно-зварювальних роботів. Після завершення плану буде понад 500 комплектів (комплектів), а рівень мережі обладнання досягне 95%. 32 зварювальні лінії введено в експлуатацію, 50 планується встановити, а рівень автоматизації всієї продуктової лінії досяг 85%.


Популярні Мітки: Подвійний мостовий кран 40 т, Китай, виробники, постачальники, фабрика двобалкового мостового крана 40 т
Вам також може сподобатися


Послати повідомлення