


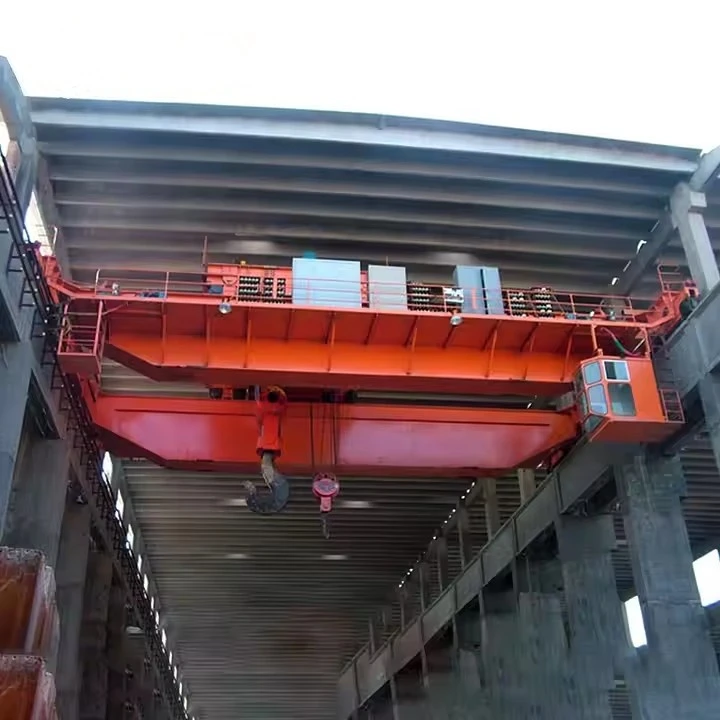


Двобалочні мостові мостові крани моделі Qd
Опис продукції
Що таке подвійний балковий мостовий кран моделі QD?
Позначення «QD» — це класифікація моделей, що походить від китайської кранобудівної промисловості, де «Q» означає «мостовий кран» (Qiao Shi Qi Zhong Ji), а «D» означає «подвійний балковий кран» (Shuang Liang). Це надійні мостові-крани з високим ходом, розроблені для важких-промислових застосувань, де потрібна велика вантажопідйомність, великі прольоти та точне керування.
Вони характеризуються двома основними балками, які проходять по довжині мосту, забезпечуючи вищу міцність і жорсткість порівняно з однобалковими кранами.
Особливості та переваги
Висока місткість:Призначений для важких-навантажень (клас D, E або F) зі стандартною потужністю від5 тонн до понад 550 тонн.
Довгі прольоти:Конструкція подвійних балок забезпечує виняткову жорсткість, дозволяючи створювати набагато більші прольоти мосту (понад 30 метрів/100 футів) без надмірного прогину (провисання).
Більша висота гачка:Візок рухається поверх балок, максимізуючи доступну висоту підйому під конструкцією крана порівняно з-підйомними (однобалковими) кранами.
Довговічність і жорсткість:Конструкція коробчатої балки забезпечує чудову стійкість до скручування та згинання, забезпечуючи плавне та точне керування навантаженням.
Універсальність:Можуть бути оснащені різними підйомниками, магнітами, грейферами чи іншими--гаковими пристроями для певних матеріалів (сталь, пиломатеріали, сипучі товари).
Налаштування:Незважаючи на те, що крани QD є стандартною моделлю, вони легко налаштовуються з точки зору прольоту, висоти підйому, швидкості та параметрів керування.
QD проти інших загальних стандартів
Корисно зрозуміти, як QD порівнюється з іншими поширеними позначеннями:
| Особливість | Модель QD (Китайський стандарт) | FEM / DIN (європейський стандарт) | CMAA (американський стандарт - клас D) |
|---|---|---|---|
| Філософія дизайну | Надійний, економічно-ефективний, широко доступний | Точне машинобудування, високий{0}}цикл роботи | Важка-надійна промисловість |
| Балковий тип | Переважно виготовлена коробчаста балка | Коробчатий прогін або кроквяний прогін | Коробчаті балки або модифіковані конструкції балок |
| Тип підйомника | Часто використовує стандартизовані модульні підйомники QD | Часто використовує інтегровані та європейські підйомники- | Часто використовує підйомники-виробленого в США (наприклад, CM Lodestar) |
| КОНТРОЛЬ | Підвіска дуже поширена; радіопульт є опцією | Радіо пульт і кабіна дуже поширені | Всі варіанти загальні; часто адаптовані до застосування |
| Доступність | Дуже поширений у всьому світі завдяки конкурентним цінам | Поширене в європейських проектах і високо-об’єктах | Поширене в проектах-під керівництвом Північної Америки та США |
Основні компоненти: підшипник, коробка передач, двигун, насос
Місце походження: Хенань, Китай
Гарантія: 1 рік
Вага (кг): 2000 кг
Перевірка-відео: надається
Звіт про випробування обладнання: надається
Конструкція: Подвійна балка
Ефективність: висока ефективність
Робоча швидкість: висока швидкість роботи
Стабільність: функція анти{0}}розгойдування
Колір: необов'язковий
Джерело живлення: 110 В/220 В/230 В/380 В/440 В, індивідуальне
Проліт:7,5-31,5м

Зображення та компоненти
звичайно. Ось детальна розбивка компонентів двобалкового мостового мостового крана моделі QD, упорядкована за основними структурними та функціональними системами.
Це ґрунтується на попередньому огляді, щоб дати вам чітке розуміння-за-частинами.
1. Конструкція мосту (основна рухома рама)
Це первинна структура, яка проходить уздовж будівлі (вздовж злітно-посадкової смуги).
Основні балки (2):Дві основні горизонтальні{0}}несучі балки, які проходять паралельно злітно-посадковій смузі. У моделях QD це майже завжди зварні коробчасті балки, відомі своєю високою міцністю та жорсткістю, що мінімізує прогин (провисання) під високими навантаженнями.

Кінцеві вантажівки (2):Міцні вузли на кожному кінці моста, які з’єднуються з основними балками. Кожна кінцева вантажівка містить:
Колеса:Зазвичай два або більше коліс із подвійним-фланцем, які їздять по рейках злітно-посадкової смуги.
Осі та підшипники:Для підтримки коліс.
Двигун(и):Один або кілька двигунів для руху всього мосту вздовж злітно-посадкової смуги (довгий рух).
Редуктори:Для зниження високої швидкості двигуна до необхідного крутного моменту колеса.
Гальма:Зазвичай автоматичне{0}}захищене гальмо приводного двигуна.
 |
 |
2. Візок і підйомна установка
Цей агрегат переміщається по ширині мосту (поверх головних балок) і виконує власне підйом.
Рама візка:Жорстка рама, яка несе підйомник і рухається по рейках, встановлених у верхній частині основних балок.
Тролейбусний привід:Складається з двигуна, коробки передач, гальм і коліс, які рухають візок вперед і назад (поперечний рух).
 |
 |
Підйомник:Кернопідйомний пристрій. На крані QD це зазвичай стандартизований електричний канатний підйомник типу QD-, який сам по собі складається з:
Підйомний двигун:Забезпечує підйом і опускання.
Барабан:Циліндричний вузол, навколо якого намотується трос.
Канат:Високо{0}}міцний трос, який забезпечує підйом.
Гаковий блок:Вузол на кінці каната, що містить гачок, шкиви (шківи) і часто обмежувач навантаження.
Коробка передач:Зменшує швидкість двигуна до бажаної швидкості підйому.
Гальма:Кілька гальм (зазвичай первинне механічне гальмо та екстрене гальмо навантаження) для безпечної роботи.
Система охолодження:Багато підйомників QD мають примусове-охолодження за допомогою незалежного двигуна вентилятора, щоб витримувати важкі-цикли роботи без перегріву.

3. Система злітно-посадкової смуги (стаціонарна опорна конструкція)
Це стаціонарна інфраструктура, встановлена на будівельній конструкції.
Балки злітно-посадкової смуги:Як правило, важкі-широкі-полки (двотаврові-балки) або виготовлені на замовлення-коробчаті балки, які надійно кріпляться до колон будівлі або окремо стоячих опорних колон.
Рейки злітно-посадкової смуги:Прецизійні сталеві рейки (наприклад, стандарти ASCE, KRUPP або DIN), які кріпляться болтами або приварюються до балок злітно-посадкової смуги. Кінцеві колеса візка крана рухаються по цих рейках.
Рейкові кліпси / кріплення:Закріпіть рейку на балці злітно-посадкової смуги.
Кінцеві зупинки / буфери:Фізичні бар’єри на крайніх кінцях злітно-посадкової смуги, щоб запобігти пере-переміщенню та сходженню крана.

4. Електрична система та засоби керування
Нервова система журавля, що забезпечує владу і команду.
Основне джерело живлення:Доставляється через:
Фестонна система:Система-несіння кабелю з гнучким стрічковим кабелем, який скручується та розкручується під час руху крана.
Провідник (закритий канал):Ряд ізольованих стрижнів, встановлених уздовж злітно-посадкової смуги. Колектори на крані ковзають уздовж цих штанг, щоб отримати електроенергію. Краще для великих відстаней і сильних течій.
Система управління:
Підвісна станція управління:Підвісна кнопкова-коробка (підвіска), яку оператор використовує для керування всіма функціями крана. Підключається за допомогою фестона або гнучкого троса, який рухається разом з візком.
Радіо дистанційне керування:Бездротовий передавач, який дозволяє оператору керувати краном з підлоги з повною свободою пересування та оптимальною видимістю. Це дуже популярний і безпечний варіант.
Керування кабіною:Кабіна оператора, встановлена на мосту або візку, містить усі важелі/кнопки керування.


Панель керування/панель:Містить контактори, реле перевантаження, приводи змінної частоти (VFD - для плавного керування швидкістю), трансформатори та програмований логічний контролер (PLC), який керує живленням і логікою для всіх двигунів.
Кінцеві вимикачі:Критичні датчики безпеки, які відключають електроенергію на межі руху.
Верхній кінцевий вимикач головного підйому:Запобігає перемотування та "д-блокування".
Кінцеві вимикачі ходу:Для поїздок мостом і тролейбусом, щоб запобігти зіткненню з кінцевими зупинками.

5. Захисні пристрої (інтегровані в усі)
Обмежувач навантаження/пристрій обмеження перевантаження:Критичний датчик (часто механічний або електронний), який запобігає підйому підйомника вантажу, що перевищує номінальну вантажопідйомність крана (зазвичай 110% вантажопідйомності).
Аварійна зупинка (E-Stop):Грибоподібні кнопки-голови на підвісці та часто на рівні землі, щоб негайно вимкнути все електроживлення двигунів крана.
Анемометр і проти{0}}вітрова система:Для кранів, встановлених на відкритому повітрі, це вимірює швидкість вітру та може зафіксувати рух крана, якщо вітер стане небезпечним.
Пристрої попередження:Обертові маячки та звукові сигнали (сигнали/зумери) для оповіщення персоналу перед рухом крана.

Ескіз

Основні технічні

Переваги
Переваги двобалкових мостових кранів QD
Двобалочні крани QD створені для продуктивності та довговічності в складних умовах. Їхні переваги випливають із міцної конструкції та стандартизації.
1. Висока вантажопідйомність і важкі -навантаження
Основна перевага:Їхня головна перевага — здатність керуватидуже важкі навантаження, зазвичай з5 тонн до 550 тонн і більше.
чому:Конструкція коробки з подвійними балками забезпечує величезну структурну цілісність і стійкість до згинання та скручування, що робить їх ідеальними для циклів експлуатації класу D (важкі-навантаження), E (суворі-навантаження) та F (безперервні важкі-навантаження).
2. Можливість тривалого прольоту
Основна перевага:Вони можуть ефективно працювати надвеликі прольоти (понад 30 метрів/100 футів)між рейками злітної смуги.
чому:Дві балки значно зменшують прогин мосту (провисання) порівняно з конструкцією з однієї балки. Це забезпечує плавну та стабільну роботу навіть при переміщенні важких вантажів через широкий відсік.
3. Максимальна висота гака та зазор
Основна перевага:Верхній{0}}дизайн візка забезпечуєчудова висота гачка.
чому:Оскільки візок рухається поверх балок, кранова конструкція під балками не знаходиться. Це використовує повну доступну висоту будівлі, дозволяючи піднімати вантажі вище, що є критичним для об’єктів з обмеженим запасом.
4. Виняткова довговічність і жорсткість
Основна перевага:Конструкція зварної коробчастої балки забезпечує чудову жорсткість і довговічність.
чому:Закрита-конструкція коробки має високу стійкість до торсійних навантажень (скручування) і вертикального відхилення. Це забезпечує більш плавний рух, менше коливання вантажу та довший термін служби навіть у суворих промислових умовах.
5. Універсальність і налаштування
Основна перевага:Їх можна оснастити широким діапазоном нижче{0}}-гакових пристроїв і налаштувати відповідно до конкретних потреб.
чому:Міцна конструкція може підтримувати допоміжні підйомники (для менших вантажів), магнітні системи для сталі, грейфери для сипучих матеріалів, ротатори, вакуумні підйомники та інші спеціалізовані інструменти. Розмах, підйом, швидкість і контроль можна налаштувати.
6. Покращена продуктивність візка
Основна перевага:Візок рухається по широкій стійкій рейці на верхній частині балки, що дозволяєвищі швидкості руху та точніше позиціонування вантажу.
чому:Конструкція може підтримувати потужніші приводні двигуни візків і забезпечує кращу тягу та вирівнювання, ніж підвісні візки.
7. Безпека та надійність
Основна перевага:Розроблено та виготовлено відповідно до міжнародних стандартів безпеки (наприклад, ISO, FEM).
чому:Вони інтегрують важливі функції безпеки як стандарт, включаючи пристрої обмеження перевантаження, аварійні зупинки, кінцеві вимикачі для всіх рухів і безпечні гальмівні системи. Їх властива стійкість мінімізує ризики, пов'язані з коливанням вантажу.
8. Економічна-ефективність для підняття важких речей
Основна перевага:Хоча початкові інвестиції вищі, ніж однобалковий кран, вони пропонують aнижча загальна вартість володіння для-важких програм.
чому:Їх довговічність зменшує витрати на обслуговування та час простою. Їх ефективність і надійність підвищують продуктивність робочого процесу, виконуючи завдання, які в іншому випадку потребували б кількох одиниць обладнання.
застосування:
Застосування двобалкових мостових кранів QD
Ці крани є робочими конячками важкої промисловості. Ви знайдете їх скрізь, де потрібен міцний, надійний і потужний підйом.
| Галузь / Сектор | Конкретне застосування | Чому кран QD — це правильний вибір |
|---|---|---|
| Сталь і метал | Металургійні заводи, заводські цехи, ливарні. Робота з рулонами, листами, плитами, необробленими заготовками та готовими конструкціями. | Велика ємність потрібна для великої ваги. Довговічність, щоб витримувати високу температуру та суворі умови. Часто використовується з електромагнітами або C-гачками. |
| Генерація електроенергії | Гідро, атомні, теплові електростанції. Монтаж/обслуговування турбін, генераторів, роторів і трансформаторів. | Надзвичайна точність і дуже висока місткість (часто 100+ тонн) необхідні для критичних, цінних компонентів. |
| Папір і целюлоза | Паперові фабрики. Робота з масивними, важкими рулонами паперу. | Необхідно точне розташування, щоб уникнути пошкодження рулонів. Варіант: Можливе оснащення спеціальними гачками для рулонів паперу. |
| Важка техніка | Заводи з виробництва будівельного, гірничого та сільськогосподарського обладнання. Переміщення великих рам, стріл і вузлів. | Великі прольоти для покриття великих монтажних секцій. Жорсткість для точного розміщення великих, незручних компонентів. |
| Аерокосмічна | Виготовлення та обслуговування ангарів. Підйом фюзеляжів, крил і двигунів. | Чисте, точне керування (часто з VFD) для обробки неймовірно цінних і делікатних конструкцій без ударних навантажень. |
| Суднобудування та порти | Сухі доки та склади. Переміщення великих суднових секцій, двигунів і контейнерів. | Зовнішні моделі доступні з-системами захисту від вітру. Висока здатність підіймати великі вантажі. |
| Автомобільний | Штампування рослин. Переміщення великих металевих штампів у та з штампувальних пресів. | Надійність і довговічність для постійних інтенсивних циклів. Високий підхід крюка, щоб дотягнутися до преса. |
| Важка логістика | Великі склади та залізничні депо. Переміщення важкої техніки, трансформаторів та промислових виробів. | Охоплює велику площу (великий проліт) і забезпечує гнучке, міцне рішення для підйому різноманітних важких вантажів. |
Журавельвиробництва процедура
Виробництво двобалкового мостового крана моделі QD — це ретельний процес, який поєднує виготовлення важкої сталі, точну механічну обробку, електричне складання та ретельний контроль якості.
Етап 1: Проектування та розробка (підготовка-до виробництва)
Огляд замовлення та технічні роз'яснення:Інженери розглядають специфікації замовника (вантажопідйомність, проліт, висота підйому, клас навантаження, режим керування тощо).
Детальний проект і розрахунок:
Конструкція конструкції:Використовуючи програмне забезпечення САПР (наприклад, AutoCAD, SolidWorks), інженери створюють детальні креслення для кожного компонента (балки, кінцеві візки, рама візка). Конструкція балки критично аналізується на прогин, міцність і довговічність.
Електричний дизайн:Розробляються схеми для систем живлення та керування, включаючи специфікацію матеріалів для двигунів, панелей, кабелів та підвісок.
Розрахунок навантаження та аналіз FEM:Сучасні підприємства використовують програмне забезпечення методу кінцевих елементів (FEM) для моделювання напруги, деформації та прогину під навантаженням, оптимізуючи конструкцію перед розрізанням будь-якого металу.
Етап 2: Підготовка та обробка сировини
Закупівля матеріалів:Сталеві пластини (зазвичай Q235B або Q345B для основних конструкцій), профілі (балки, швелери), рейки та придбані деталі (двигуни, коробки передач, колеса, електричні компоненти) постачаються від сертифікованих постачальників.
Тестування матеріалу:Сталеві листи, що надходять, часто перевіряються на відповідність специфікаціям класу (ультразвукове випробування є звичайним).
Різання та формування:
Різання з ЧПУ:Сталеві пластини для головних балок розрізаються до точних розмірів за допомогою верстатів плазмового чи полум’яного різання з комп’ютерним числовим керуванням (ЧПК). Це забезпечує високу точність.
Свердління та обробка:Отвори для з'єднань просвердлюються за допомогою свердел з магнітною базою або обробних центрів з ЧПУ. Кінці головних балок оброблені, щоб забезпечити ідеальне квадратне прилягання до кінцевих візків.
Етап 3: Виготовлення основної балки (основний процес)
Це найбільш відповідальний процес зварювання.
Збірка та відсадка:Відрізані пластини (перетин і фланець) поміщаються у великий жорсткий монтажний зажим. Це пристосування тримає все в ідеальному центрі під час зварювання, щоб запобігти викривленню та гарантувати, що балка буде прямою та правильно вигнутою.
Зварювання:Зварювання основної балки виконується сертифікованими зварювальниками за допомогою дугового зварювання під флюсом (SAW) для довгих основних швів (що забезпечує глибоке проплавлення та високу -якісне зварювання) та ручного дугового зварювання металу (MMA) або дугового зварювання газом (GMAW/MIG) для менших кріплень.
Розгинання:Попередньо-визначений вигин угору (вигин) вбудовано в балку, щоб протидіяти прогину під вагою вантажу. Це досягається конструкцією пристосування та послідовністю зварювання.
NDT (не-руйнівний контроль):Критичні зварні шви перевіряються інспекторами з якості. Методи включають:
Ulasonic Testing (UT):Для виявлення внутрішніх дефектів зварних швів.
Магнітопорошковий тест (MT):Для виявлення поверхневих тріщин.
Монтажне кріплення:Після зварювання рейки для візка ретельно вирівнюються та приварюються або прикручуються болтами до верхньої частини готових балок.
Етап 4: Виготовлення рами кінцевої вантажівки та візка
Виготовлення:Корпуси кінцевих візків і рама візка виготовляються зі сталевої пластини за аналогічними процесами різання, свердління та зварювання.
Механічна обробка:Ключові частини, такі як корпуси підшипників для коліс і приводні вали, оброблені з високими допусками для забезпечення ідеального вирівнювання та плавної роботи.
Збірка:На кінцевих візках монтуються колеса, підшипники, осі, приводні двигуни, коробки передач. Те ж саме робиться для каркаса візка.
Етап 5: Обробка поверхні та фарбування
Дробеструйна обробка:Усі структурні компоненти надходять у дробеструйну машину, де-швидкорізальні сталеві абразиви очищають поверхню від іржі, окалини та бруду. Це створює шорстку, чисту поверхню, ідеальну для адгезії фарби.
Грунтовка:Відразу після струменя наноситься високоякісна-ґрунтовка проти іржі, щоб запобігти окисленню.
живопис:Верхнє покриття зазвичай наноситься відповідно до -вимог клієнта до кольору та товщини. Це часто робиться за допомогою фарби з розпилення для рівномірного покриття.
Етап 6: Загальна збірка та електромонтаж
Попереднє-складання:Основні балки з’єднані з кінцевими візками, щоб утворити повний міст. Візок розміщений на рейках мосту. Вся конструкція перевіряється на прямокутність і точність розмірів.
Механічний монтаж:Підйомник (підйомник типу QD-) встановлено на рамі візка. Всі накопичувачі підключені.
Електричний монтаж:Електрики підключають весь кран:
Встановіть головну панель і опорну коробку на міст.
Протягніть кабелі вздовж мосту до приводів тролейбуса та кінцевих вантажівок.
Встановіть фестонну систему або провідну шину для збору електроенергії.
Встановіть кінцеві вимикачі, пристрої безпеки та сигнальні лампи.
Підключіть пульт керування або перевірте радіопульт.
Етап 7: Тестування та перевірка (заводські приймальні випробування - FAT)
Це обов'язковий крок перед демонтажем для відправлення.
Ні-випробування навантаженням:Кран працює без вантажу. Випробовуються всі функції: пересування по мосту, пересування візком, підйом і опускання. Обмеження, гальма та елементи керування перевіряються.
Тест статичного навантаження:Тестовий вантаж вагою 125% від номінальної вантажопідйомності піднімається безпосередньо над землею (зазвичай за допомогою тестових гир або відкаліброваних мішків для води). Кран тримають на 10+ хвилин, щоб перевірити наявність будь-якої деформації, і перевіряють здатність гальм.
Тест динамічного навантаження:Випробувальний вантаж вагою 110% від номінальної вантажопідйомності піднімається та проходить усі рухи: пересування, переміщення та підйом. Це перевіряє функціональність і безпеку під навантаженням.
Перевірка розмірів:Основні розміри (розмах, висота підйому тощо) звіряються із замовленням.
Документація:Усі результати випробувань, сертифікати на матеріали та зварні шви, а також посібники з обладнання складаються в досьє остаточної поставки для замовника.
Етап 8: демонтаж, упаковка та транспортування
Демонтаж:Кран акуратно розбирається на логічні компоненти, які можна транспортувати (наприклад, дві основні балки, дві кінцеві візки, вузол візка, підйомник, електричні панелі, рейки злітно-посадкової смуги).
Упаковка:Компоненти упаковані для запобігання пошкодженню під час морського або наземного транспортування. Конструктивні частини часто кріпляться на дерев’яні ящики. Електричні компоненти упаковані та зберігаються в дерев'яних ящиках.
Доставка:Усі деталі позначені для легкої ідентифікації та повторного складання на місці. Потім вони відправляються на місце замовника для встановлення техніками виробника або власною командою замовника.

Вигляд майстерні:
Компанія встановила інтелектуальну платформу управління обладнанням, а також встановила 310 комплектів (комплектів) вантажно-зварювальних роботів. Після завершення плану буде понад 500 комплектів (комплектів), а рівень мережі обладнання досягне 95%. 32 зварювальні лінії введено в експлуатацію, 50 планується встановити, а рівень автоматизації всієї продуктової лінії досяг 85%.


Популярні Мітки: qd модель подвійних балкових мостових мостових кранів, Китай qd модель подвійних балкових мостових мостових кранів виробники, постачальники, фабрика
Вам також може сподобатися


Послати повідомлення